

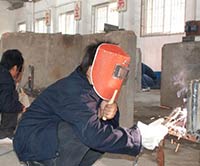
对于开坡口的单面对接焊焊缝的焊接,坡口的形状、尺寸、定位焊焊缝间距及坡口对口间隙对电弧磁偏吹程度均有一定影响。减薄钝边或增加对口间隙都会使电弧偏吹程度加剧。电弧在逾越定位焊缝后,立即出现后拖情况,并在接近下一个定位焊缝时逐渐消失。提高定位焊缝密度,偏吹程度减弱。
弧焊变压器:它实际上是一种特殊的降压变压器。它将220伏或380伏的电源电压降到60—80伏(即焊机的空载电压)以满足引弧的需要。焊接时电压会自动下降到电弧正常工作所需的电压(30—40伏)。输出电流从几十安到几百安,可根据需要调节电流的大小。
焊接技术主要应用在金属母材上。焊工培训学校常见的培训项目有高压焊培训、氩电联焊培训、下向焊培训、氩弧焊培训、气保焊培训等,塑料等非金属材料也可以进行焊接。金属焊接方法有40种以上,但是主要分为熔焊、压焊和钎焊三大类。
氩弧的特点:结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝?(2)焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。
首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。
检查电缆连接处的螺钉紧固,螺丝规格为六角螺栓M10×30,平垫、弹垫齐全,无生锈氧化等不良现象; 三、焊机冷却风扇转动是否灵活、正常。四、检查接线处电缆裸露长度小于10mm。
高级焊工培训项目里:管道向下焊,半自动向下焊也是热门。国内石油管道,一般采用管道向下焊技术:STT焊,RMD焊,纤维素下向焊,药心自保护向下焊等。下图,电焊学校学员练习管道向下焊技术。
氩弧焊鱼鳞焊的焊接技巧:氩弧焊是用氩气与空气隔离出一小块空间.再用钨极棒作导体的焊接方法.电流、钨极、焊把的运动放向等,都会对焊接 外观有直接的影响.在钨极的形状、焊把的运动方向正确时. 焊接用的电流对焊道成形有重要关系,电流过大,形成的溶池(溶化的金属面积)也就随之增大,在规定的焊接宽度内溶池就会下坠,形成焊道的上部凹陷,下面凸出的现像,
立焊位置焊缝倾角90°(立向上),270°(立向下)的焊接位置,见图1—15(c)。(4)仰焊位置对接焊缝倾角0°,180°;转角270°的焊接位置,如图1—15(d)。
为实现细丝窄间隙焊接,焊抢中的导电嘴应做成扁平状,在其表面包复绝缘的聚乙氟乙烯薄膜,导电嘴应有水冷以防高温烧坏。另外,导电嘴还应有焊缝跟踪装置导向。除此之外,焊接电源及送丝机跟一般气体保焊接设大致相同。
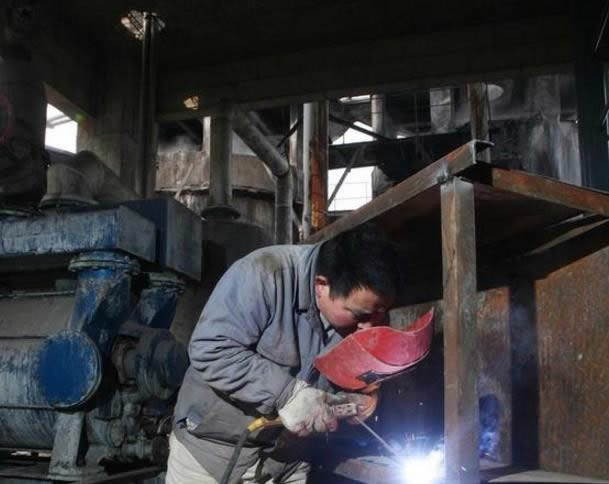
电流过大:弧长短、飞溅大,有顶手感觉,余高过大,两边熔合不好。电压过高:弧长长、飞溅稍大,电流不稳,余高过小,焊逢宽,引弧易烧导电嘴。
同时,由于直流钨极氩弧焊的稳定焊接电流可调节的极为微小,3-5A即可稳定焊接,所以能焊接其他常见焊接方式无法焊接的极薄板材,包括普通金属及其合金。
此外,对于角焊位置还规定了另外两种焊接位置。(5)平角焊位置角焊缝倾角0°,180°;转角45°,135°的角焊位置,见图1—15(e)。(6)仰角焊位置倾角0°,180°;转角225°,315°的角焊位置,见图1—15(f)。
电子束焊机:核心是电子枪,它是完成电子的产生、电子束的形成和会聚的装置,主要由灯丝、阴极、阳极、聚焦线圈等组成。灯丝通电升温并加热阴极,当阴极达到2400K左右时即发射电子,在阴极和阳极之间的高压电场作用下,电子被加速(约为1/2光速),穿过阳极孔射出,然后经聚焦线圈,会聚成直径为0.8~3.2mm的电子束射向焊件,并在焊件表面将动能转化为热能,使焊件连接处迅速熔化,经冷却结晶后形成焊缝。
弧焊整流器:近年来,弧焊整流器也得到了普遍应用。它是通过整流器把交流电转变直流电。它即弥补了交流电焊机电弧稳定性不好的缺点,又比一般直流弧焊发电机结构简单,维修容易,噪声小。
焊工证一般分为三类:安监局IC卡焊工证,人劳局的职业资格焊工证,质监局的特种设备作业人员焊工证。
检查焊机机壳接地牢靠,检查焊机外观是否良好、无严重变形。、电源开关、电源指示灯及调节手柄旋纽是否保持完好,电流表,电压表指针是否灵活、准确,表面清楚无裂纹。表盖完好且开关自如。
使用细节: 一、当发生回火时应迅速关闭氧气阀门,然后再关闭乙炔气阀门。二、乙炔管破裂着火时,应迅速折起前一段胶管将火熄灭。氧气管着火时,应迅速关闭氧气瓶阀门。禁止用折管办法灭火焰。电焊机必须有可靠接地。电焊把线应有良好绝缘,破皮漏电处应及时修好。