

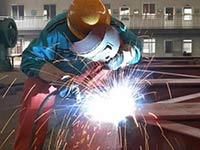
问题二:从事焊接工作如果不佩戴面罩会有什么危害呢?答:眼睛和脸部等是人体直接裸露在外界的器官,容易受各种有害因素的伤害,特别是眼睛受伤害的几率较大。据统计,在中国约有1%至3%的工人受眼外伤,工业部门更高达34%。在焊接工作中,对眼睛和面部皮肤造成直接威胁的有:
氩弧焊冲氩保护效果可以从焊缝颜色判断,焊缝为银白或金黄色时保护效果好,呈蓝色时次之,呈红灰色再次之,呈灰色则保护不良,呈黑色则表示氧化严重,效果差。
当焊接电流调整好以后,电弧越长电压越高。但电弧太长时,燃烧不稳、飞溅大、容易产生咬边,气孔等缺陷;若电弧太短,容易粘住焊条,一般情况下,电弧长度等于焊条直径的1/2或1倍为好。
氩弧焊拉焊焊法培训拉焊技术用是专门从事工厂厚材料不锈钢的焊接技术工艺,如焊不锈钢厨具、不锈钢机器台等,是一条不锈钢焊条用拉焊工艺焊接出来。拉焊是针对在工厂专门焊接机器和不锈钢厨具厂用的拉焊技术工艺培训。
人类发明焊接技术的历史可以追溯到数千年前,三星堆遗迹中已经发现了采用焊补工艺进行青铜器接合的痕迹。在中国青铜器技术传入日本后,焊补工艺也随之漂洋过海,弥生时代的日本本土制青铜器也大量采用了焊补工艺。欧洲大陆的德法两国从中世纪时代起就以高超的金属铸、锻造技术闻名于世,与之匹配的接合技术也有较大发展。

电焊是一项技术活,同时也是一项风险活,想成为一个好的焊工,就须去专业的焊工培训学校学习焊工培训。首先说焊接有一百多种焊接方式,主要有手工电焊(就是烧焊条的那种);有电阻碰焊;气保熔接焊(二氧化碳和氩弧焊等);火焰焊;超声波焊,摩擦焊等。
CO2焊接的特点:(1)在焊接电弧高温作用下CO2会分解成CO、O2和O,对电弧具有叫强烈的压缩作用,从而导致该焊接方法的电弧形态具有弧柱直径较小,弧跟面积小且往往难于覆盖焊丝端部全部熔滴的特点,因此熔滴受到的过渡阻力(斑点力)较大而使熔滴粗化,过渡路径轴向性变差,飞溅率大;
为了保证质量和防止变形,应使层与层之间的焊接方向相反,焊缝接头也应相互错开。(2)多层多道焊的焊接方法与多层焊相似,所不同的是因为一道焊缝不能达到所要求的宽度,而必须由数条窄焊道并列组成,以达到较大的焊缝宽度。焊接时采用直线形运条法。
其优点因为焊丝在坡口的反面,可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可得到很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。动幅度大,所以无法在有障碍处施焊。
电气焊培训学校不仅要传授电焊技能,更对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
剩磁一般分为感应磁性和工艺磁性两种,感应磁性常产生在工厂制造的过程中,如:金属冶炼、采用电磁起重设备进行装卸、钢管焊道用磁粉无损检测、钢管在强供电线路附近放置等等;工艺磁性常产生在进行装配焊接作业过程中,
焊前交底,为了确保焊接过程的安全以及焊接工艺质量,大口径管道开焊前邀请监理、业主、锅检所相关人员参加焊前交底。确保焊条质量焊条库内温湿度符合标准要求;使用的承压设备焊丝、焊条均通过GB(国家标准)和NB(能源局标准)双料认证;
氩弧的特点(1)焊缝质量高,由于氩气是一种惰性气体,不与金属起化学反应,合金元素不会被烧损,而氩气也不熔于金属,焊接过程基本上是金属熔化和结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝。
熔滴过渡:(1)、短路过渡(短弧、细丝、小电流)适用于薄板全位置焊接;(2)、细颗粒过渡,粗丝、长弧、大电流焊接;(3)、潜弧射滴过渡(很少用)。
电弧焊往往会在工件表面形成烧蚀的痕迹,同时也会产生突出的焊缝。对整体造型平滑度有要求的场合,还需要对焊缝表面进行细致的打磨,这样涂上油漆后焊接的痕迹就非常不明显了。爷爷制作的这只“佩奇”由于进行过涂装,因此看不太出焊缝。不过作为眼睛的螺栓下部还是有烧蚀的痕迹,可见爷爷的做工还有改进之处。
电子束焊是以集中的高速电子束轰击工件表面时所产生的热能进行焊接的方法。电子束焊接时,由电子枪产生电子束并加速。常用的电子束焊有:高真空电子束焊、低真空电子束焊和非真空电子束焊。
外填丝可以用于打底和填充,是用较大的电流,其焊丝头在坡口正面,左手捏焊丝,不断送进熔池进行焊接,其坡口间隙要求较小或没有间隙。其优点因为电流大、和间隙小,所以生产效率高,操作技能容易掌握。其缺点是用于打底的话因为操作者看不到钝边熔化和反面余高情况,所以容易产生未熔合和得不到理想的反面成形.
拖把是焊嘴轻轻靠或不靠在焊缝上面,右手小指或无名指也是靠或不靠在工件上,手臂摆动小,拖着焊把进行焊接。其优点是容易学会,适应性好, 其缺点是成形和质量没摇把好,特别是仰焊没摇把方便施焊,焊不锈钢时很难得到理想的颜色和成形。安装 ),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。