

应用:主要用于重型机械制造业中,制造锻-焊结构件和铸-焊结构件,如重型机床的机座、高压锅炉等,焊件厚度一般为40~450mm,材料为碳钢、低合金钢、不锈钢等。
焊缝的起头是指刚开始焊接处的焊缝。这部分焊缝的余高容易增高,这是由于开始焊接时焊件温度较低,引弧后不能迅速使这部分金属温度升高,因此熔深较浅,余高较大。为减少避免这种情况,可在引燃电弧后先将电弧稍微拉长些,对焊件进行必要的预热,然后适当压低电弧转入正常焊接.
大纲重点1、焊接的基本概念,手弧焊机的种类、构造、性能、特点和使用方法;2、焊接电弧的组成及溶池的组成; 3、焊条的组成和作用,常用的结构焊条的种类、牌号、含义及应用;4、手弧焊机接线方法;5、手工电弧焊的电流的调节,引弧与灭弧,运条及平堆焊焊接方法;6、常见的焊接接头形式,坡口及焊接的空间位置;7、手工电弧焊的安全技术。
焊接电流应根据母材厚度、接头形式以及焊丝直径等,正确选择焊接电流。短路过渡时,在保证焊透的前提下,尽量选择小电流,因为当电流太大时,易造成溶池翻滚,不仅飞溅大,成型也非常差。
克服磁偏吹的方法:1)在操作上适当调节焊条倾角,采用短弧焊并将焊条朝偏吹方向倾斜。 2)在角焊缝焊接时容易发生磁偏吹现象,采用分段退焊法以及适当减小焊接电流,也能有效地克服磁偏吹。 3)采用交流焊接代替直流焊接。当采用交流电焊接时,因变化的磁场在导体中产生感应电流,而感应电流所产生的磁场削弱了焊接电流所引起的磁场,从而控制了磁偏吹。4)在板材的对接焊缝焊接中通过加引弧板和熄弧板,避免焊接引弧和熄弧区磁偏吹造成电弧不稳在焊道接头处产生缺陷。
锯齿形运条方法:焊条末端作锯齿向前摆动,并在两侧稍作停留,以防止产生咬边。此种方法操作容易,应用广泛。适用于平、立、仰焊位对接焊缝各层焊道的焊接。
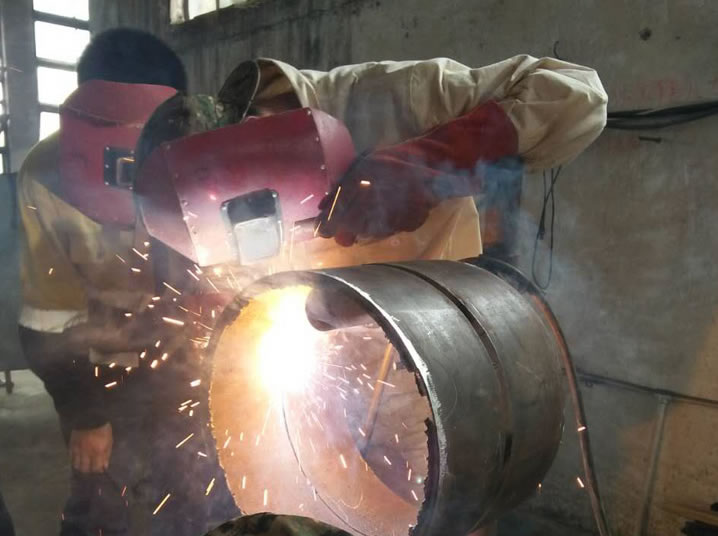
管道运输在国民经济发展中有巨大的推动作用,因为它具备费用低、运输量大等优点。焊接是管道安装的主要工序,焊接质量的好坏直接关系到管道能否可靠运行,对焊工提出较高的要求。既要保证质量,又要保证工期,那么氩电联焊将是良好的选择。
为此,通过摆动导电嘴或导电嘴倾斜法、将焊丝制成波浪弯曲、麻花状以达到摆幼焊丝的目的。焊钢时常采用Ar+20%CO2的混合气;焊铝时常采用30%He+70%Ar的混合气。
根据焊条横向摆动方法的不同,焊接过程中常用的运条方法有:直线往复运条方法、月牙形运条方法、斜圆圈形运条方法、三角形运条方法和锯齿形运条方法。
焊接接头的形式有哪些?采用焊接方法连接的接头称为焊接接头,焊接接头的基本形式分为对接接头、搭接接头、角接接头、T形接头、十字接头、端部接头、卷边接头和套管接头共8种,
根焊完成后,应立即进行焊层清理,紧接着进行热焊层及填充层的焊接;填充层的焊接缺陷主要为气孔、夹渣和未熔合。填充焊时保持短弧焊接;采用直线运条或稍作摆动;自上而下不断调整焊枪倾角,使焊丝保持如图2所示角度;每层焊接完毕,必须先用磨光机或电动钢丝刷将熔渣清理干净,再焊下一层;
微束等离子弧:焊接电流为0.1~30A,焊接厚度为0.025~2.5mm。此外,还有适用于铜及铜合金焊接的熔入型等离子弧焊,可用于厚板深熔焊或薄板高速焊以及堆焊的熔化极等离子弧焊,可解决铝合金等离子弧焊的交流(变极性)等离子弧焊等工艺方法。
白钢氩弧药芯焊丝也是自保焊丝的一种,如TGF308这类焊材标号相对于实心的ER开头的焊丝,内部充满了药粉。焊丝铁水量很少,和普通实心打底焊接有很大的区别,这种焊丝内部的的药粉占很大的比例。在建立融池后,铁水和药渣一起流动。焊缝融池不好观察,在焊接时候不能采用实心氩弧焊丝的单边点送丝焊接了。
丝极电渣焊是较常用的电渣焊方法,它采用焊丝作电极,根据焊件厚度的不同,可采用一根或多根焊丝,单丝焊能够焊接的焊件厚度为40~60mm,当焊件厚度大于60mm时,焊丝要作横向摆动;三丝摆动可以焊接450mm厚的焊件。丝极电渣焊主要用于焊接厚度为40~450mm的焊件及较长焊缝的焊件,也可用于大型焊件的环焊缝。
管道的焊接过程中出现磁偏吹现象,使手工氩弧焊封底焊接难以进行,发现这种磁偏吹主要出现在管道的对接接头,而且是在管道即将封闭的几个焊口处检测结果显示出未熔合现象更为严重。