

在石油、化工、天然气、船舶等行业管道焊接安装建设中常用的焊接方法主要有以下几种: ①焊条电弧焊(SMAW),由于其焊接速度慢、焊接质量受操作者影响大在管道建设中应用已经逐渐减少,只在维修及可达性差的地方釆用。②钨极氩弧焊(TIG),焊接质量好,成本高,效率低,一般应用在小口径重要管道焊接和打底层焊缝上。
由于历史及社会发展的原因,今天的焊工队伍正从传统的师傅带徒弟的“传帮带”形式转变为社会传授形式,电焊工的工作技能大多不再由师傅手把手传授,而是由企业或培训机构集中培训。作为一名有志从事焊接作业的焊工,在参加工作前就能进行规范系统的培训并获得专业上岗证书至关重要。
气焊丝的直径应根据焊件厚度、坡口形式、焊缝位置和火焰能率等因素来决定。多层焊时,其一、二层选用较细的焊丝,以后各层可采用较粗的焊丝。
镀锌电焊网是铁质筛网中防腐蚀性能较高的,同样也是铁质网类中用途较广的网类之一,其高效的防腐蚀性能在养殖业,建筑业等多方面都倍受喜爱。其平滑整齐的网面,不但增加了本身的美感,而且也能起到一定的装饰作用。
什么叫电弧?在两电极间的气体介质中强烈而持久的放电现象称之为电弧,电弧放电时,一方面产生高温,同时产生强光,手弧焊就是利用电弧产生的高温熔化焊条和焊件,使两块分离的金属熔合在一起,从而获得牢固的接头。
各种压焊方法的共同特点是在焊接过程中施加压力而不加填充材料。多数压焊方法如扩散焊、高频焊、冷压焊等都没有熔化过程,因而没有像熔焊那样的容易导致合金元素烧损,和有害元素侵入焊缝的问题,从而简化了焊接过程,也改善了焊接卫生条件。同时由于加热温度比熔焊低、加热时间短,因而热影响区小。许多难以用熔化焊焊接的材料,往往可以用压焊焊成与母材同等强度的接头。
在密闭容器内焊接时,应设法通风或两个人轮换操作。在容器内焊接时,应使用胶皮绝缘防护用具,并在附近安设一个电源开关,由助手专门负责看管和监护,同时要听从焊接操作人员指示,随时通断电源。
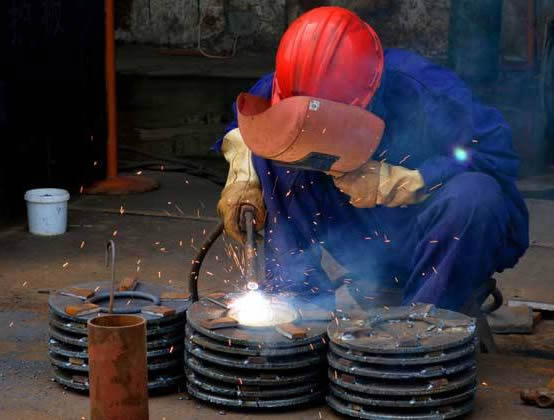
丝极电渣焊是较常用的电渣焊方法,它采用焊丝作电极,根据焊件厚度的不同,可采用一根或多根焊丝,单丝焊能够焊接的焊件厚度为40~60mm,当焊件厚度大于60mm时,焊丝要作横向摆动;三丝摆动可以焊接450mm厚的焊件。丝极电渣焊主要用于焊接厚度为40~450mm的焊件及较长焊缝的焊件,也可用于大型焊件的环焊缝。
初级电焊怎么开始学,初学电焊者较先学到的就是平焊了,其实平焊是电焊运条中较简单的一种就是入门较基本的基础其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上只是在考证时需要,学电焊我认为较重要的是要练习,多多的练习,不过我相信不管你学什么,只要用心,你学的就很快!
预压(F>0,I=0)这个阶段包括电极压力的上升和恒定两部分。为保证在通电时电极压力恒定,预压时间必须保证,尤其当需连续点焊时,须充分考虑焊机运动机构动作所需时间,不能无限缩短。
焊缝截面成酒杯状,无指状熔深问题。电弧挺直性好,受弧长波动的影响,熔池的波动小。(4)电弧稳定0.1A,仍具有较平的静特性,配用恒流源,可很好的进行薄板的焊接(0.1mm)。(5)钨极内缩,防止焊缝夹钨(6)采用小孔焊接技术,实现单面焊双面成形。
冶金特性:(1)、合金元素的氧化CO2焊时,在电弧高温作用下,CO2会分解成CO、O2和O,在焊接条件下,CO不溶于金属,也不参与反应,而CO2和O都有强烈的氧化性,使Fe及其它合金元素氧化。(2)、脱氧及焊缝金属的合金化?通常在焊丝中加入一定量的脱氧剂进行脱氧,此外,剩余的脱氧剂作为合金元素留在焊缝中,以弥补氧化烧损损失并保证焊缝的化学成分要求。
产生的原因:钨极不直,钨极端部形状不准确,产生打钨后未修磨,焊炬角度或位置不正确,熔池形状或填丝错误。
打底焊。氩弧焊打底一般在平焊和两侧立焊位置定位焊三点,长度30~40mm,高度3~4mm。如果采用无高频引弧装置的焊机进行接触引弧,要看准位置,轻轻地点固,不得用力过猛。电弧引燃后移向始焊位置,稍微停顿3~5s,待出现清晰熔池后,即可往熔池内送丝。小直径管道的填丝,应采用靠丝法或内填丝法;大直径管道由于焊丝消耗较多,应采用连续送丝法。送丝速度以充分熔化焊丝和坡口边缘为准,焊丝与喷嘴保持一定角度。
初级为压力容器焊工,中级为管道氩电联焊,高级是管道向下焊。高压焊工因为焊接作业要求高,操作难度大,施工焊接监管严格,一直是焊工行业里面技术要求较高的项目之一初级压力容器焊接广泛采用单面焊双面成形技术。
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
焊前准备 镜子,可以是玻璃镜子,也可以是镜面薄金属板;现在比较多的采用不锈钢镜面薄板制成;为了便于调节镜子视角,通常镜子与座子之间用一根能任意弯曲的挠性管连接;座子可做成磁力座,用于铁质钢材,也可做成夹持式座子,用于非铁质材料焊接。另外在镜子边沿安装小型照明灯那就更好。
进入现场须要遵守安全生产六大纪律:1、进入现场须戴好安全帽,扣好帽带;并正确使用个人劳动防护用品。 2、2m以上的高处、悬空作业,无防护设施的、须戴好安全带、扣好保险钩。 3、高处作业时,不准往下或向上乱抛材料和工具等物件。 4、各种电动机械设备须有可靠安全接地和防雷装置,方能开动使用。
根焊道经过打磨清理后,存在着薄厚不均的情况。由于半自动焊熔池温度高、熔深大,在根焊道较薄的位置假如仍然采用常规的方法进行焊接,极有可能将根焊金属全部熔化而出现烧穿现象。
问题二:从事焊接工作如果不佩戴面罩会有什么危害呢?答:眼睛和脸部等是人体直接裸露在外界的器官,容易受各种有害因素的伤害,特别是眼睛受伤害的几率较大。据统计,在中国约有1%至3%的工人受眼外伤,工业部门更高达34%。在焊接工作中,对眼睛和面部皮肤造成直接威胁的有: