

适当加大氩气流量、适当加大瓷嘴直径、在同样电流情况下,在熔合好的前提下适当加快焊接速度、在视线能够观察清楚的情况下,竟可能垂直焊缝。
直线往复运条方法:焊条末端沿焊缝的纵向作直线形摆动,这种运条方法的焊接速度快,焊缝成形窄,适用于间隙较窄的平焊位置的单面焊双面成形,特别适合于不锈钢的焊接,有利于在焊接过程中控制熔池温度,保证焊缝成形。
氩弧焊的操作手法: 1、送丝:分内填丝和外填丝。 ①外填丝可以用于打底和填充,是用较大的电流,其焊丝头在坡口正面,左手捏焊丝,不断送进熔池进行焊接,其坡口间隙要求较小或没有间隙 ②其优点因为电流大、和间隙小,所以生产效率高,操作技能容易掌握。其缺点是用于打底的话因为操作者看不到钝边熔化和反面余高情况,所以容易产生未熔合和得不到理想的反面成形。
介绍:电气焊即属于熔焊部分,焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属联接在一起,形成不可拆卸永久联接的一种加工工艺方法。
层状撕裂主要是由于钢材在轧制过程中,将硫化物(MnS)、硅酸盐类等杂质夹在其中,形成各向异性。在焊接应力或外拘束应力的使用下,金属沿轧制方向的杂物开裂。
盖面焊。氩弧焊打底后应立即进行盖面焊,若不及时进行,再次焊接时应注意检查打底焊表面是否有污物和锈蚀等,如果有,应先清除。通常,打底焊缝的高度为3mm左右,对于薄壁管来说,占总体壁厚的50%~80%。这时的盖面焊既要填满低于表面部分的焊道,又要焊出一定的加强高度,难度较大。
电弧特点:电压低、电流大、温度高、能量密度大、移动性好等,一般20~30V的电压即可维持电弧的稳定燃烧,而电弧中的电流可以从几十安培到几千安培以满足不同工件的焊接要求,电弧的温度可达5000K以上,可以熔化各种金属。
弧焊变压器结构简单,价格便宜,工作噪声小,使用可靠,维修方便,应用很广。缺点是焊接时电弧不稳定。
使用焊炬和割炬安全事项,使用焊炬必须先检查吸射性能和气密性,焊炬的各连接部位、气体能道及调节阀等处,不得沾有油脂。焊炬点火时,应先开乙炔阀点燃,后开氧气阀调节火焰;关火时,应先关乙炔,后关氧气。停止使用时,严禁将焊炬、胶管和气源做永久性连接使用割炬时,应清理干净工作表面的漆皮、锈层等,而且不能在水泥地上作业,以防锈水和水泥遇高温爆溅伤人。
成本低:经综合测定,发现氩电联焊比手工电弧焊可以降低施工综合成本10%——20%,比氩弧焊可以降低施工综合成本5%——15%,而且焊口成型好,返修率低,降低了综合成本。
氩弧焊的焊接方法1、阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机,(如焊接铝合金则需要用交流焊机),正确的选用钨极和气体流量:
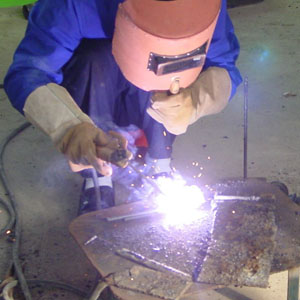
学员每天上下午全日训练,确保实用的练习实践和内容项目与企业用工完全一致。学员毕业前教练选择岗前模拟项目进行现场考核。按企业标准训练,按企业工作要求进行现场考核。学员毕业前组织学员进行企业用工考核和焊工操作证考试。
坡口效应在开坡口的平板对接焊中.由于熔池前方存在坡口对口间隙,因而对电弧前方磁场的分磁作用减弱,使电弧前方的磁力线密度高于后方.从而使电弧受到一个与焊接方向相反的磁场力作用。
熔池温度与焊接电流、焊条直径、焊条角度、电弧燃烧时间等有着密切关系,针对有关因素采取以下措施来控制熔池温度。
焊接工艺适用性强,几乎可以焊接所有的金属材料。焊接参数可精确控制,易于实现焊接过程全自动化。
热裂纹(结晶裂纹)(1)结晶裂纹的形成机理热裂纹发生于焊缝金属凝固末期,敏感温度区大致在固相线附近的高温区,较常见的热裂纹是结晶裂纹,其生成原因是在焊缝金属凝固过程中,结晶偏析使杂质生成的低熔点共晶物富集于晶界,形成所谓“液态薄膜”,在特定的敏感温度区(又称脆性温度区)间,其强度极小,由于焊缝凝固收缩而受到拉应力,较终开裂形成裂纹。
焊瘤常伴有未熔合、夹渣缺陷,易导致裂纹。同时,焊瘤改变了焊缝的实际尺寸,会带来应力集中。管子内部的焊瘤减小了它的内径,可能造成流动物堵塞。